
製造チームがあなたを検査台に引き込みます。新しい 6063-T5 開き窓プロファイルは注文した長さで到着しましたが、2 つは平らに置いたときに目に見える弓が見られ、3 つ目はマイター コーナーできれいに並んでいません。押出成形品のサプライヤーは、バッチがアルミニウム協会の標準公差に準拠していると主張しています。それは合理的な主張ですか?答えは、どの公差表が適用されるか、プロファイルがどのように測定されたか、図面が標準値と精度値のどちらを想定しているかによって異なります。アルミニウム協会の標準公差は、押出プロファイルの寸法制限を定義しますが、これは実用的なベースラインであり、実行のすべてのメートルが同一であることを保証するものではありません。このガイドでは、これらの公差が実際にどのような範囲をカバーするのか、また次の押出注文を行う前に何を確認する必要があるのかについて説明します。
アルミニウム協会の標準公差は、アルミニウム圧延製品の寸法公差に関する米国国家規格である ANSI H35.2 で定義されています。裏付けとなる参考資料は、アルミニウム協会が発行するアルミニウム規格およびデータ (ASD) です。押出ワイヤ、ロッド、バー、およびプロファイルについては、ASD のセクション 11 に、押出業者と購入者が最も頻繁に引用する公差表が記載されています。
これらの表の上部にある一文は注目に値します:「これらの標準公差は平均的なプロファイルに適用できます。一部のプロファイルではより広い公差が必要になる場合があり、他のプロファイルではより狭い公差が可能になる場合があります。」わかりやすく言えば、標準公差は、よく管理された工具で製造された典型的な断面に対する合理的な期待値です。異常な形状、薄い壁、深い中空部分、または非常に長い長さの場合、プロファイルが標準バンドの外側に押し出される可能性があります。多くの場合、より厳しい公差が可能ですが、工具を切断する前に押出機と合意する必要があります。
合金と質も影響します。 6063-T5 は、ダイ内でよく流動し、冷却および老化後もその寸法を保持するため、広く使用されている押出合金です。この合金についてあまり詳しくない場合は、次のガイドを参照してください。 6063-T5 アルミニウム押出材の特性 一般的な用途と設計上の制限について説明します。
以下の表は、押出成形検査レポートに何度も登場します。それらを番号で把握すると、引用と受信がはるかに簡単になります。
| テーブル | 寸法管理 | 一般的な検証方法 |
|---|---|---|
| テーブル 11.2 | 断面寸法: 金属と空間の寸法、壁の厚さ | 規定の断面におけるノギスまたはマイクロメーター |
| テーブル 11.5 | カット長さ | 基準温度で測定したスチールテープ |
| テーブル 11.6 | 真直度 | 指定された基準長さを超える円弧の高さ |
| テーブル 11.7 | ツイスト | プロファイルの両端間の角度偏差 |
| テーブルs 11.8 and 11.9 | 中実および中空プロファイルの平面度 | プロファイルと定盤の間の隙間ゲージの隙間 |
| テーブル 11.10 | 表面粗さ | 粗さ標準または表面形状計との比較 |
| テーブル 11.11 | 曲面の輪郭 | テンプレートまたは光学コンパレータ |
| テーブル 11.12 | 切断面の直角度 | エンジニアスクエアと隙間ゲージ |
| テーブル 11.13 | コーナーとフィレットの半径 | 半径ゲージ |
| テーブル 11.14 | 角度 | 角度計または分度器 |
「プロファイル寸法」が複数形であるのには理由があります。公差は複雑な断面の各寸法に個別に適用されるため、プロファイルの全幅は公差内であっても、溝の深さは公差外となる場合があります。部品が組立治具内で詰まった場合、ほとんどの場合、最初に疑問になるのは、どの寸法が実際にずれているのかということです。
カーテンウォールのマリオンと欄間は長いスパンにわたっており、完成したファサードには小さな弓さえも見えます。ねじれも同様に問題です。マリオンがねじれていると、ガスケットの取り付けが難しくなり、ガラス ユニットに不均一な荷重がかかります。ドアや窓の場合、留め継ぎ部分の角度は、きれいな角とシーラントで隠さなければならない隙間を隔てる寸法です。カーテン ウォール セクションを注文する場合は、表 11.2 の断面の値と、明確な基準長さにわたる表 11.6 の真直度に同意してください。
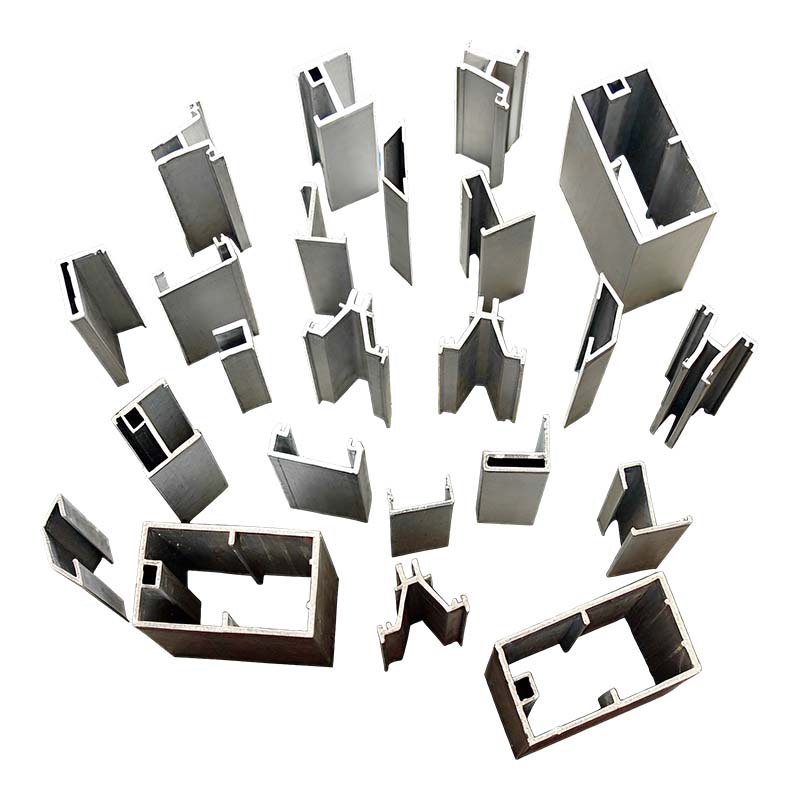 ファサードシステム用のアルミニウムカーテンウォールプロファイル これらのプロファイルは、カーテン ウォール マリオン、欄間、ドア/窓セクションに適しています。指定された長さにわたる寸法の一貫性と真直性により、完成したファサードで目に見える弓やねじれた部材を回避できます。 製品を見る→
ソーラー パネルのフレームはシンプルに見えますが、フレームのプロファイルにより、積層パネルが平らでコーナーの接合部が直角に保たれている必要があります。表 11.8 の平面度の制限と表 11.2 のスペース寸法により、フレームがパネルの周囲にどのように収まるかが制御されます。プロファイルがねじれると、パネルが曲がります。溝の寸法がずれている場合は、ラミネートの取り付けがきつすぎる、または緩すぎる可能性があります。あらゆる寸法の精度を追求するよりも、何千もの同一フレームにわたる一貫性の方が重要です。そのため、入荷検査と工程内チェックが通常のルーチンの一部となっています。
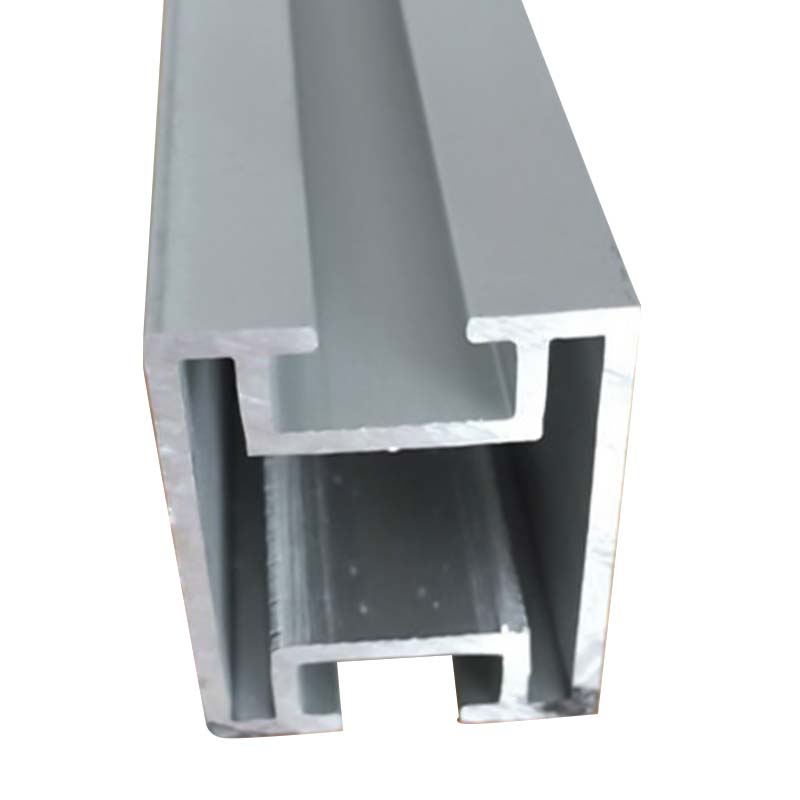 太陽光発電モジュール用アルミニウムソーラーパネルフレーム これらのフレームは、屋外での長期使用に耐える軽量強度と耐食性を備えています。厳密な寸法精度により、平らなラミネートと直角のコーナーがサポートされ、数千枚のパネルにわたって一貫したアセンブリが維持されます。 製品を見る→
工業用プロファイル、特にクラッシュ ボックス、バッテリー トレイ、モーター ハウジングは、装飾トリムとは別世界です。クラッシュ ボックスは、衝撃時に制御された方法で座屈するように設計されており、その動作は壁の厚さと断面形状によって異なります。壁が合意されたバンドの外側に移動すると、変形パターンが変化します。安全性が評価された自動車部品の場合、購入者は通常、標準の表の値だけを受け入れるのではなく、重要な寸法についてより狭い範囲を指定し、押出機にプロセス制御データを要求します。これらの部品の設計と検査の実際的な側面については、ガイドで説明されています。 クラッシュボックスアルミニウムプロファイル .
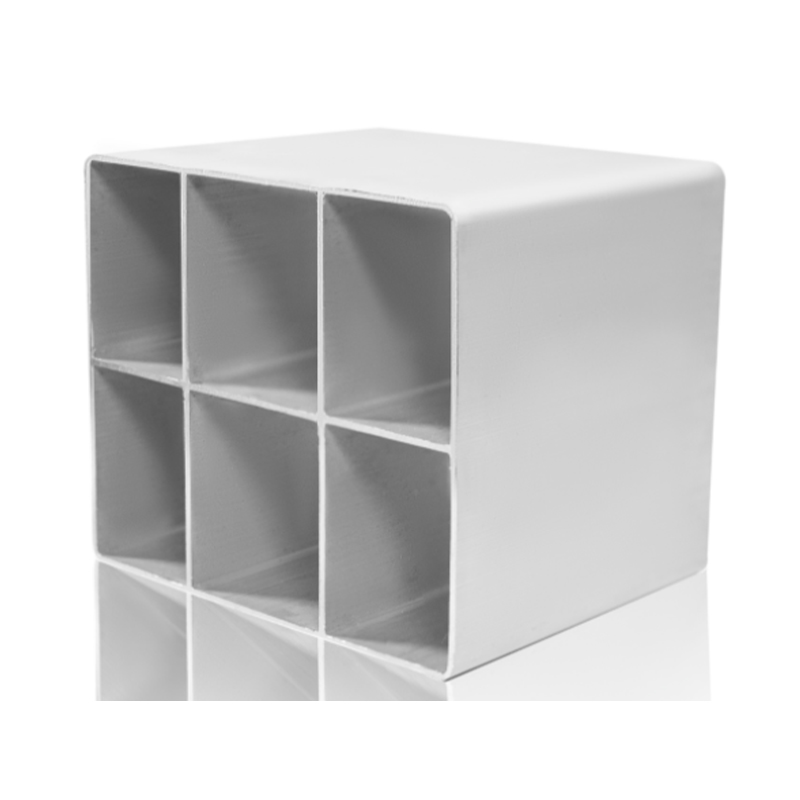 自動車用クラッシュボックスのエネルギー吸収用アルミニウムプロファイル 衝撃時の変形を制御するように設計されたこれらのプロファイルは、正確な肉厚と断面形状に依存しています。軽量なエネルギー吸収特性を提供しながら、車両の安全性をサポートします。 製品を見る→
許容値は、測定方法に再現性がある場合にのみ意味を持ちます。 Aluminium Association の表は、プロファイルが 20°C でクランプされておらず、基準面上に置かれて測定されたものであると想定しています。アルミニウムはケルビンあたり 1 メートルあたり約 23 マイクロメートル膨張するため、夏の暑い工場の床で測定された長いプロファイルは、押出プロセスとは関係のない理由で数ミリ長く見える可能性があります。
真直度は通常、指定されたスパンにわたるプロファイルと直線の基準面の間のギャップの最大高さとして報告されます。ねじれは、プロファイルの一端をクランプし、もう一端の回転角を読み取ることによって測定されます。平面度は、プロファイルの平面と基準プレートの間の隙間ゲージを使用してチェックされます。各テーブルエントリには、測定条件と、関連する場合は値が適用される範囲が含まれます。
2 つの実際的な注意事項。まず、真直度を測定する前に、プロファイルをクランプしたり、平らに押し付けたりしないでください。そうしないと、押し出しではなく治具を測定することになります。次に、プロファイルを陽極酸化または粉体塗装する場合は、コーティングにより厚みが増し、仕上げ後の狭いスペースの寸法が減少する可能性があることに注意してください。圧延製品には標準公差が適用されるため、押出状態を検査するか、完成状態を検査するかを事前に決定してください。
公差問題を解決する最も安価な時期は、金型が切断されて生産が開始される前です。見積もりを依頼するときは、次の質問をしてください。
私たちの施設では、これらの質問を形式的なものではなく、会話の始まりとして扱います。建築セクション、太陽光発電フレーム、自動車部品のいずれを購入する場合でも、目標は、生産開始前に同じ数値に同意し、納品後に同じ方法で検証することです。 3 つの製品分野すべてをカバーするメーカーとして、私たちは明確に定義された公差要件が購入者と押出機の両方をどのように保護するかを毎日見ています。
アルミニウム協会の標準公差は、バイヤーと押出業者が同じ寸法言語を話すように存在します。これらをベースラインとして使用し、製品にとって本当に重要ないくつかの寸法を特定し、サプライヤーと測定方法について合意します。紙の上では基準を満たしているが、治具内でジャムが発生しているプロファイルは、おそらく間違ったテーブルに対して指定されており、必ずしも間違っているわけではありません。適切な質問をし、適切な表をチェックすれば、公差は押し出しプロジェクトの管理においてより簡単な部分の 1 つになります。


 +86-19156366875

 中国安徽省宣城市経済技術開発区宝城路1016号
