5 人のエンジニアにアルミニウム 5052 のどこが好きかと尋ねると、5 つのわずかに異なる答えが返ってくるでしょう。ひび割れせずに曲がり、塩水噴霧をはじき、きれいに溶接し、部品が何年も振動しても強度を維持します。同じエンジニアに数値を引用するよう依頼すると、アルミニウム 5052 の特性は 1 つの固定された数値セットではないため、会話は遅くなります。材質、厚さ、製品の形状に応じて動きます。
このガイドでは、最も重要な値を収集し、それらが製造現場で何を意味するのかを説明し、合金設計者が通常比較する合金と比較して 5052 がどの位置にあるかを示します。燃料タンク、海洋パネル、電気エンクロージャのいずれを指定する場合でも、目標は同じです。つまり、過剰な設計をせずに部品がその役割を果たせる合金と形状を選択することです。
5052 は、アルミニウム - マグネシウム合金である 5xxx ファミリーに属します。熱処理ができないため、溶体化処理や時効処理ではなく、冷間加工によって強度が高まります。強度と耐食性を向上させるマグネシウムと、結晶粒構造を微細化し、合金の応力腐食割れに対する耐性を高めるクロムの 2 つの元素がほとんどの働きをします。
合金の一般的な組成制限は次のとおりです。
5052は熱処理による強化ができないため、O(焼きなまし)とHの調質で供給されます。 H32、H34、H36、または H38 などの H 焼き戻しでは、金属は圧延によってひずみ硬化され、その後、低温処理によって安定化されるため、放置したままで老化し続けることはありません。 H の後の数字は、冷間加工がどの程度行われたかを大まかに示します。したがって、どの程度の強度が得られ、どの程度の延性が失われるかがわかります。
以下の表に、5052 シートの一般的な室温値を示します。それらを保証ではなく設計の出発点として扱ってください。より重いゲージ、さまざまな製品形状、通常の工場間のばらつきなどはすべて、数値に多少の変化をもたらします。サプライヤーの認定されたテストレポートが常に最終決定となります。
| 気性 | 引張強さ(MPa) | 降伏強さ(MPa) | 伸び(%) | 硬度(HB) |
|---|---|---|---|---|
| O(焼き鈍し) | 195 | 90 | 25 | 47 |
| H32 | 228 | 193 | 12 | 60 |
| H34 | 262 | 214 | 10 | 68 |
| H36 | 276 | 241 | 8 | 73 |
| H38 | 290 | 255 | 7 | 77 |
この表をトレードオフ曲線として読み取ってください。 O から H38 に変更すると、引張強度は約 50% 増加しますが、伸びは約 25% から約 7% に低下します。これが、自由に成形できる部品と穏やかに成形する必要がある部品の差となります。その弾性率はどの焼き戻しでも 70 GPa 近くにとどまるため、冷間加工では剛性は向上しません。 H32 シートの公表されている疲労耐久限界は、5 x 10^8 サイクルで 110 ~ 120 MPa の範囲にあります。これが、5052 が静荷重ではなく振動が発生する部品に現れる理由の 1 つです。
物理値は焼き戻しを超えて安定しており、通常は重量または熱の計算に必要な最初の数値です。
6061 の 2.70 g/cm3 と比較すると、5052 はわずかに軽量ですが、これは小さなブラケットよりも大きなパネルやシートの長時間走行においてより重要です。その熱伝導率は 6063 などの押出合金の熱伝導率よりも低いため、熱伝達が主な機能である場合、エンジニアはこの 2 つを注意深く比較検討することがよくあります。それでも、5052 は適度な導電性と優れた成形性および耐湿潤腐食性を兼ね備えているため、ろう付け冷却コアおよび熱交換器プレートの一般的な材料であり続けています。
5052 は、湿気の多い塩辛い場所でその評判の多くを獲得しました。海水や塩水噴霧への曝露においては、一般に 6061 よりも優れた性能を発揮し、海洋用途で他の合金の寿命を縮める孔食や応力腐食割れに耐性があります。そのため、ボートの船体、燃料タンク、ポンツーン構造、ドックのハードウェアにこの物質が使用されています。
また、溶接が最も容易なアルミニウム合金の 1 つです。 TIG と MIG はどちらも良好に機能し、通常 5052 母材には 5356 フィラーが推奨されており、抵抗溶接はシート アセンブリに広く使用されています。 1 つの注意は、熱の影響を受ける部分です。溶接により接合部の横の金属が柔らかくなります。そのため、圧力容器や耐荷重部品では、母材の形状がどこでも維持されると想定するよりも、局所的に強度が低下することを考慮した方が良いでしょう。陽極酸化も計画する価値のあるポイントです。 5052 は確実に陽極酸化処理されますが、仕上げは通常、6061 または 6063 に関連する明るいクリア コーティングよりも少し鈍く、わずかに灰色がかっています。そのため、装飾トリムが別のルートをたどることがよくあります。
いいえ、これは合金に関する最も一般的な誤解の 1 つです。 6061 や 6063 とは異なり、5052 は溶体化処理や時効による強化ができません。加熱すると、硬くなるのではなく柔らかくなります。 3 つの実際的な結果が続きます。
デザイナーが 5052 を単独で検討することはほとんどありません。通常、比較対象となるのは、汎用の熱処理可能な合金である 6061 と押出標準の 6063 です。
| 合金と焼き戻し | 熱処理可能 | 代表的な引張強さ(MPa) | 密度 (g/cm3) | 海洋耐食性 | 被削性 | 成形または押し出し |
|---|---|---|---|---|---|---|
| 5052-H32 | いいえ | 228 | 2.68 | 素晴らしい | フェア | 素晴らしい forming |
| 6061-T6 | はい | 310 | 2.70 | 良い | 良い | フェア forming |
| 6063-T6 | はい | 241 | 2.70 | 良い | 良い | 素晴らしい extruding |
6061-T6 は強度が高く、はるかにきれいに加工できますが、曲がりにくく、溶接後の熱影響部の強度が低下します。 6063-T6 は、微細な表面仕上げで複雑な形状に押し出されるため、建築および構造のプロファイルに影響を及ぼします。部品が形成され、溶接され、湿気にさらされる場合、およびわずかに軽いシートが歓迎される場合には、5052 が最適です。
クラッシュ管理は、決定が板金の世界からいかに早く完全に離れるかを示します。エネルギー吸収性のクラッシュ ボックスとバンパー ビームは、ほとんどの場合 6xxx または 7xxx 合金から押し出し成形されます。これは、押し出し成形により、設計者が用途に必要な肉厚、内部リブ、および予測可能な崩壊挙動を得ることができるためです。 5052 シートには実際の役割はありません。
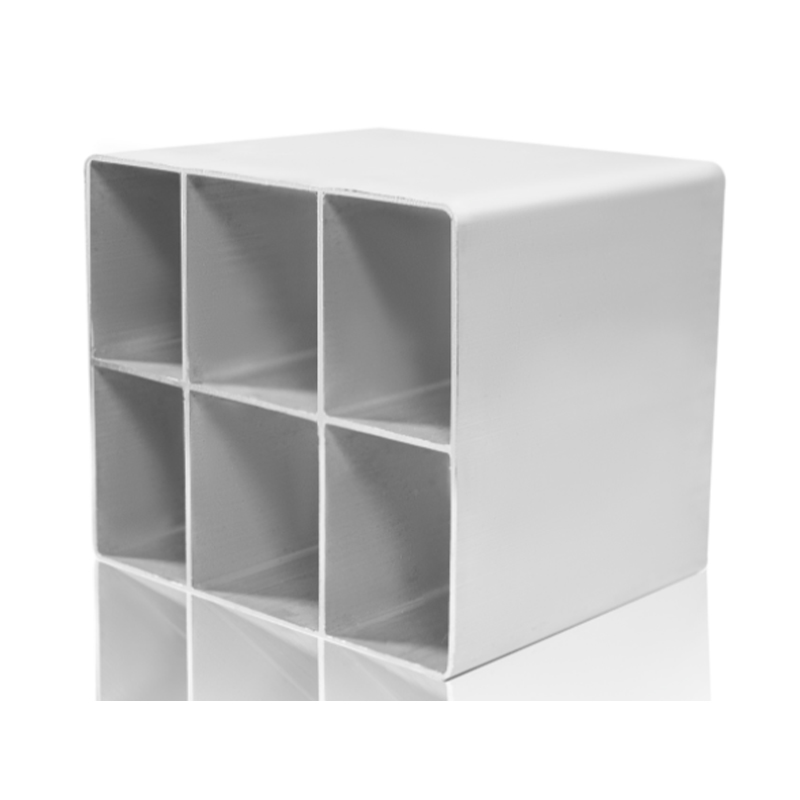 自動車用クラッシュボックスの衝撃エネルギー吸収用アルミニウムプロファイル 車両の前後衝突保護用の押出成形 6xxx/7xxx 合金プロファイルにより、制御された変形を通じて軽量のエネルギー吸収を実現します。 製品を見る→
アプリケーションのリストは長いですが、屋外で使用される成形部品、液体を保持する必要がある溶接アセンブリ、振動を受けるコンポーネントなど、いくつかのテーマを中心にまとめられています。一般的な用途には、燃料タンクと燃料ライン、船舶の船体と甲板コンポーネント、圧力容器と化学薬品貯蔵庫、熱交換器コア、トラック、トレーラー、RV のボディパネル、標識と建築用被覆材、家電製品と電気エンクロージャ、リベットと留め具が含まれます。
電気自動車に新たな章が加わりました。バッテリー エンクロージャ カバー、コールド プレート、アンダーボディ シールドは、形状が良く、適度に熱を伝導し、道路塩による腐食に強いため、多くの場合 5052 シートで指定されます。その下の構造トレイの場合は話が異なります。通常、これは押し出し成形されたプロファイルであり、壁の厚さと統合されたフィーチャーを部品の長さに沿って制御できます。この分割については、ガイドで詳しく説明しました。 EV用アルミニウム構造物と軽量車両部品 これは、シートと押し出しが同じ設計問題の半分を解決する場合が多いということを思い出させるのに役立ちます。
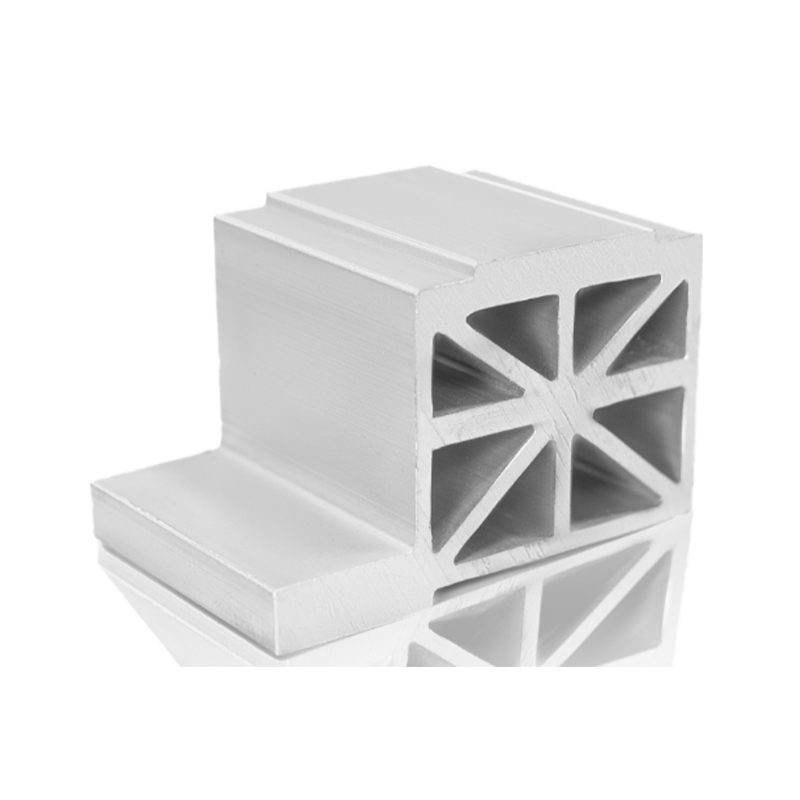 新エネルギー車用バッテリートレイアルミニウムプロファイル 新エネルギー車のバッテリートレイ用の高強度押出プロファイルは、安全性と走行距離の目標をサポートしながら、構造的なサポートと放熱を提供します。 製品を見る→
5052 にとってフォーミングはくつろげる場所です。 H32 シートは通常、材料の厚さの 1 ~ 2 倍の範囲で強く曲げられますが、6061-T6 は押すと亀裂が入る傾向があります。深絞り加工も可能ですが、合金はすぐに加工硬化するため、厳しい操作の合間には計画的に焼きなましを行ってください。
機械加工は合金の特性の弱い面です。柔らかくゴム状の切りくずがあり、工具を引きずる傾向があるため、平均的な評価しか得られません。これは、6061 に比べて切削速度が遅く、鋭い刃先が得られ、すくい面が大きいことを意味します。陽極酸化仕上げも 6xxx 合金よりも明るさが劣ります。プロジェクトで成形パネルではなく剛性フレームが必要な場合、押し出しプロファイルは溶接シートよりもきれいに切断され、組み立てが速くなります。そのため、T スロット システムがオートメーションや機器の構築で非常に一般的です。
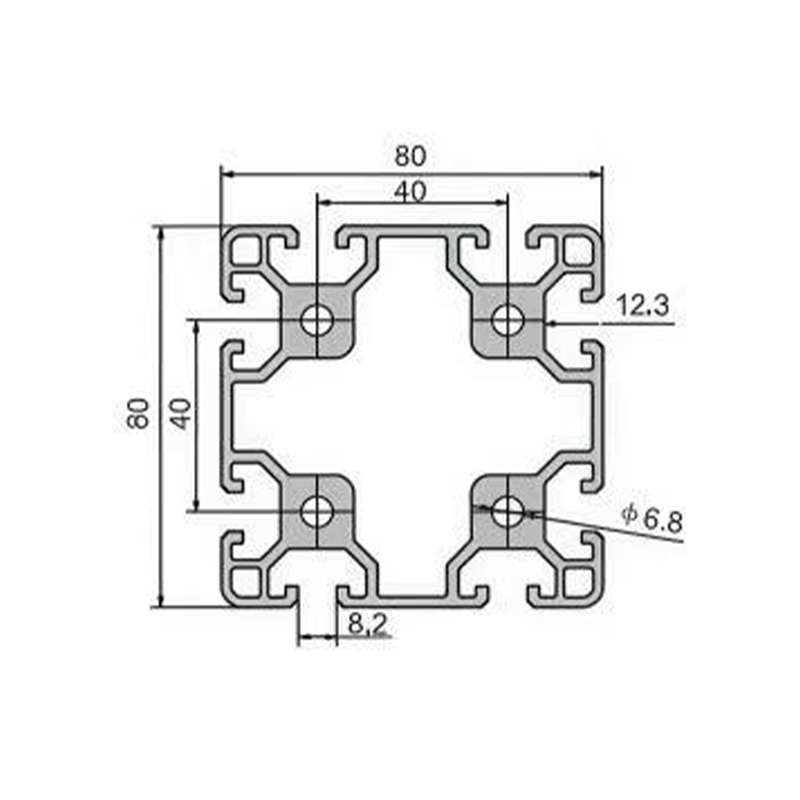 産業オートメーション用モジュラー組立ラインアルミニウムプロファイル 組立ライン、ワークベンチ、オートメーションフレーム用の再利用可能な押し出しプロファイルで、高い耐荷重能力を備えた迅速な組み立て、調整、拡張をサポートします。 製品を見る→
部品が平らで、成形され、溶接されており、湿気にさらされている場合、通常は 5052 シートが正しい答えであり、H32 が適切な開始温度です。部品が一定の断面で長く、剛性、厳しい公差の機械加工、または明るい陽極酸化仕上げが必要な場合は、ほとんどの場合、押し出し 6xxx プロファイルのほうがより速く、より安価に製造できます。
建築用、太陽光発電用、産業用アルミニウムのプロファイルを扱うメーカーとして、当社はシートではできないことを押し出し成形で実現する軽量自動車部品など、2番目のカテゴリーに多くの時間を費やしています。 5052 シート設計と押し出し成形品を比較検討している場合、形状がまだ柔軟なうちに、早めに比較する価値があります。弊社が製造する部品の範囲をご覧いただけます。 自動車用軽量アルミニウムプロファイル どのルートがあなたのご希望に沿うか、喜んでご相談させていただきます。


 +86-19156366875

 中国安徽省宣城市経済技術開発区宝城路1016号